


Robot hàn điểm
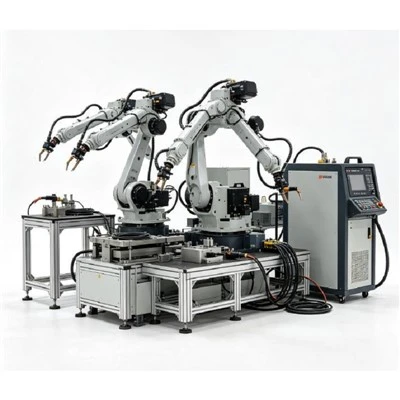
Robot hàn công nghiệp là một hệ thống robot có khớp nối 6-được thiết kế cho các ứng dụng hàn hồ quang MIG, MAG, TIG và hàn hồ quang tự động có độ chính xác cao. Với thiết kế động học 6 trục linh hoạt, cánh tay robot mang lại khả năng điều khiển toàn diện về độ cao, độ lăn và độ lệch của mỏ hàn. Điều này đảm bảo định hướng mỏ hàn tối ưu trên các hình dạng phức tạp, bao gồm các mối nối góc, đường nối nghiêng, mối hàn không gian bên trong và mối hàn đa hướng.
Thông số kỹ thuật
|
tham số |
Thông số kỹ thuật điển hình / có thể định cấu hình |
|
Loại robot |
Robot công nghiệp khớp nối 6 trục |
|
Tải trọng robot |
100–200 kg |
|
Phạm vi tiếp cận tối đa |
1.600–2.700 mm |
|
Độ lặp lại vị trí |
Xấp xỉ. ±0,05–±0,10 mm |
|
Quá trình hàn |
Hàn điểm điện trở (RSW) |
|
Súng hàn |
servo hoặc khí nén |
|
Loại súng |
loại X{0}}hoặc loại C{1}} |
|
Trọng lượng súng hàn |
Xấp xỉ. 50–150 kg |
|
Dòng điện hàn |
Khoảng. 8–25 kA |
|
Công suất máy biến áp |
Khoảng. 50–160 kVA |
|
Điện cực |
Hợp kim đồng |
|
Làm mát điện cực |
Làm mát bằng nước khi cần thiết |
|
Vật liệu áp dụng |
Thép carbon, thép mạ kẽm, thép không gỉ, nhôm và các kết hợp phù hợp |
|
Độ dày tấm điển hình |
Khoảng. 0.6–3,0 mm mỗi tờ |
|
Bộ điều khiển robot |
Phù hợp với robot đã chọn |
|
Bộ điều khiển hàn |
Bộ điều khiển hàn điện trở |
Ưu điểm kỹ thuật chính của hàn điểm bằng robot
Sự hình thành và vị trí cố định nhất quán:Loại bỏ các lỗi định vị của con người, duy trì độ chính xác tọa độ chính xác qua hàng nghìn chu kỳ.
Giảm mệt mỏi cho người vận hành và tăng cường an toàn:Loại bỏ công nhân khỏi việc xử lý súng nặng, tiếp xúc với tia lửa và môi trường dòng điện cao.
Kiểm soát chất lượng lặp lại:Dòng điện, lực hàn và thời gian ép được điều khiển bằng bộ vi xử lý- sẽ loại bỏ các biến thể do súng hàn thủ công gây ra.
Khả năng tiếp cận bề mặt đa góc-:Tính linh hoạt 6 trục cho phép hàn các đường viền 3D phức tạp và các góc không gian chặt chẽ trong một thiết lập duy nhất.
Hiệu quả cao cho sản xuất hàng loạt:Cung cấp thời gian chu kỳ nhanh, có thể dự đoán được với thời gian dừng bảo trì tối thiểu sau khi được lập trình và xác nhận.
Vật liệu tương thích
Thép cacbon / Thép cán nguội-Thép cán nguội:Khả năng hàn tuyệt vời; áp dụng các thông số tiêu chuẩn.
Thép mạ kẽm / tráng:Được sử dụng rộng rãi trong thân xe ô tô. Yêu cầu kiểm soát dòng điện chính xác và thay điện cực thường xuyên để ngăn ngừa sự tích tụ kẽm.
Thép không gỉ:Yêu cầu dòng hàn thấp hơn do điện trở cao hơn; làm lạnh nhanh làm giảm sự biến dạng nhiệt.
Hợp kim nhôm:Yêu cầu dòng điện thứ cấp cao (khuyến nghị MFDC), phản hồi lực chính xác và hình dạng điện cực chuyên dụng.
Linh kiện tế bào hàn điểm
Robot công nghiệp 6 trục:Quản lý định vị 3D chính xác và quỹ đạo đường đi của súng hàn.
Súng hàn điện trở & Máy biến áp:Kẹp chồng tấm bằng lực điện cực được kiểm soát và cung cấp dòng điện hàn có cường độ-cao qua mối nối.
Bộ điều khiển hàn (Timer):Điều chỉnh biên độ dòng điện, thời gian hàn, số xung và các thông số ép/giữ.
Bộ điều khiển Robot & HMI:Thực thi các chuỗi chuyển động, kiểm soát I/O an toàn và điều phối giao tiếp bus trường theo thời gian thực.
Thiết bị hàn tùy chỉnh:Độ chính xác-định vị và kẹp phôi gia công bằng cách sử dụng chốt chuẩn và bộ truyền động khí nén để duy trì sự căn chỉnh khớp có thể lặp lại.
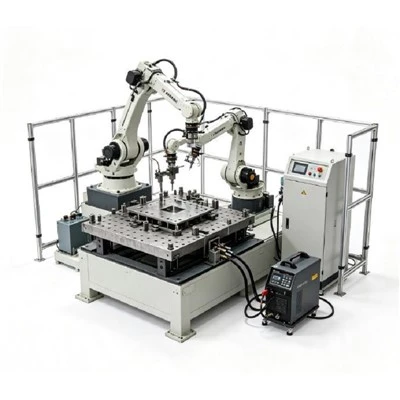
Chu vi an toàn tích hợp:Bao quanh khu vực làm việc bằng hàng rào an toàn, cửa ra vào có khóa liên động, vòng chặn E{0}}và rèm chắn sáng quang học tùy chọn.
Quy trình hàn điểm bằng robot hoạt động như thế nào
Tải phôi:Người vận hành hoặc hệ thống tự động hóa ngược dòng tải các thành phần kim loại tấm thô vào thiết bị cố định.
Kẹp chính xác:Bộ truyền động khí nén dẫn động các chốt định vị và kẹp để cố định hình dạng bộ phận.
Xác minh cảm biến:Cảm biến đóng bộ phận-hiện tại và kẹp{1}}gửi tín hiệu xác nhận để bắt đầu trình tự.
Quỹ đạo tiếp cận:Robot 6 trục nhanh chóng di chuyển súng tới tọa độ mối hàn được lập trình đầu tiên.
Kẹp điện cực:Các điện cực đóng xung quanh ngăn xếp kim loại, tác dụng lực ép cơ học-được cài đặt sẵn.
Xả hiện tại:Bộ điều khiển hàn kích hoạt cấu hình dòng điện đã được lập trình, rèn mối hàn.
Giữ và rút lại:Các điện cực vẫn đóng trong thời gian ngắn dưới áp lực để làm cứng hạt hàn, sau đó mở ra.
Thực thi và hủy tải nhiều{0}}điểm:Robot di chuyển qua tất cả các điểm còn lại. Sau khi hoàn thành, kẹp mở ra để tháo bộ phận.
Tùy chọn cấu hình ô
Chúng tôi cung cấp bố cục ô tùy chỉnh phù hợp với mục tiêu sản xuất và dấu chân nhà máy của bạn:
Trạm đơn-Robot, Trạm đơn{1}}:Bố cục-hiệu quả về chi phí lý tưởng cho sản xuất-khối lượng trung bình hoặc các mối hàn riêng lẻ lớn.
Ô lập chỉ mục trạm kép-:Sử dụng bàn quay 180 độ để cho phép tải và hàn chủ động đồng thời, tối đa hóa việc sử dụng robot.
Robot có bộ định vị servo:Đồng bộ hóa chuyển động của robot 6 trục với bộ định vị 1 trục hoặc 2 trục để hàn các bộ phận 3D phức tạp theo hướng tối ưu.
Hệ thống theo dõi tuyến tính:Gắn robot trên trục di chuyển trên mặt đất (trục thứ 7) để bao phủ các phôi dài hoặc phục vụ nhiều trạm tải.
Ô súng nhiều-Robot Multi{1}}:Triển khai hai hoặc nhiều rô-bốt trong một khu vực an toàn duy nhất để thực hiện hàn điểm mật độ-cao trên các tổ hợp phức tạp.
BẢO TRÌ
Để đạt được chất lượng lâu dài-yêu cầu phải bảo trì toàn bộ hệ thống hàn chứ không chỉ cánh tay robot:
Chăm sóc điện cực:Đầu đồng bị thoái hóa và hình thành nấm theo thời gian. Việc tích hợp bộ chỉnh đầu tip tự động sẽ duy trì hình dạng đầu điện cực và mật độ dòng điện.
Hiệu chỉnh lịch thi đấu:Việc kiểm tra thường xuyên các chốt định vị và bề mặt kẹp sẽ ngăn ngừa hiện tượng lệch chiều và- vị trí lệch tâm.
Kiểm tra nước làm mát & khí nén:Lưu lượng/nhiệt độ nước ổn định và khí nén sạch, được điều chỉnh là những yếu tố cần thiết cho tuổi thọ của máy biến áp và lực súng không đổi.
Bảo trì phòng ngừa định kỳ:Việc bôi trơn định kỳ các khớp robot, kiểm tra cáp thứ cấp có độ uốn-cao và xác minh khóa liên động an toàn đảm bảo thời gian hoạt động tối đa.
Câu hỏi thường gặp
Chú phổ biến: robot hàn điểm, nhà sản xuất robot hàn điểm Trung Quốc, nhà máy
Một cặp
Miễn phíTiếp theo
Robot hàn MIG/MAGBạn cũng có thể thích



Gửi yêu cầu